Порошковое покрытие может наносить пигмент с эффектом тремя способами, и все три способа приводят к различным последствиям. Сухое смешивание является самым дешевым и происходит в электростатическом поле. Связывание нагревает порошок до тех пор, пока хлопья не прилипнут к частицам. Экструзия защищает поверхность, разрушая эффект. Количество пигмента определяет масштаб: около 10% работает на стенде, около 3% выдерживают испытание в производстве.
Три способа превращения эффектного пигмента в порошок.
Порошковое покрытие — это не жидкость с растворенным в ней пигментом. Это скопление сухих частиц смолы, а пигмент — это отдельное твердое вещество, которое должно перемещаться вместе с ними. Вопрос о том, где именно находится этот пигмент относительно частиц смолы, является ключевым, и существует только три варианта его нанесения: он может свободно располагаться между частицами, может быть приклеен к их поверхности или может быть скрыт внутри них.
| Маршрут | Где находится чешуйка | Задокументированная неисправность | Восстановить работоспособность? |
| Сухая смесь | рыхлый, между частицами смолы | Расслоение в электростатическом поле; пятнистые плоские поверхности; налет в месте контакта с электролитом. | No — изменения соотношения пигментов |
| Связывание | Прилипли к поверхности частицы | Стоимость и пропускная способность; плохо работает при трибозарядке. | В целом да |
| Экструзия | Скрыто внутри частицы | Сама тромбоцита разрушается в процессе экструзии или измельчения. | Да |
Последний столбец определяет исход большинства проектов, и именно о нем покупатели обычно спрашивают в последнюю очередь. Утилизация излишков краски — это не просто формальность в порошковой покраске. Именно благодаря ей процесс экономически конкурентоспособен, поэтому решение, которое незаметно делает утилизацию непригодной для использования, — это не просто компромисс. Это изменение эксплуатационных расходов линии.
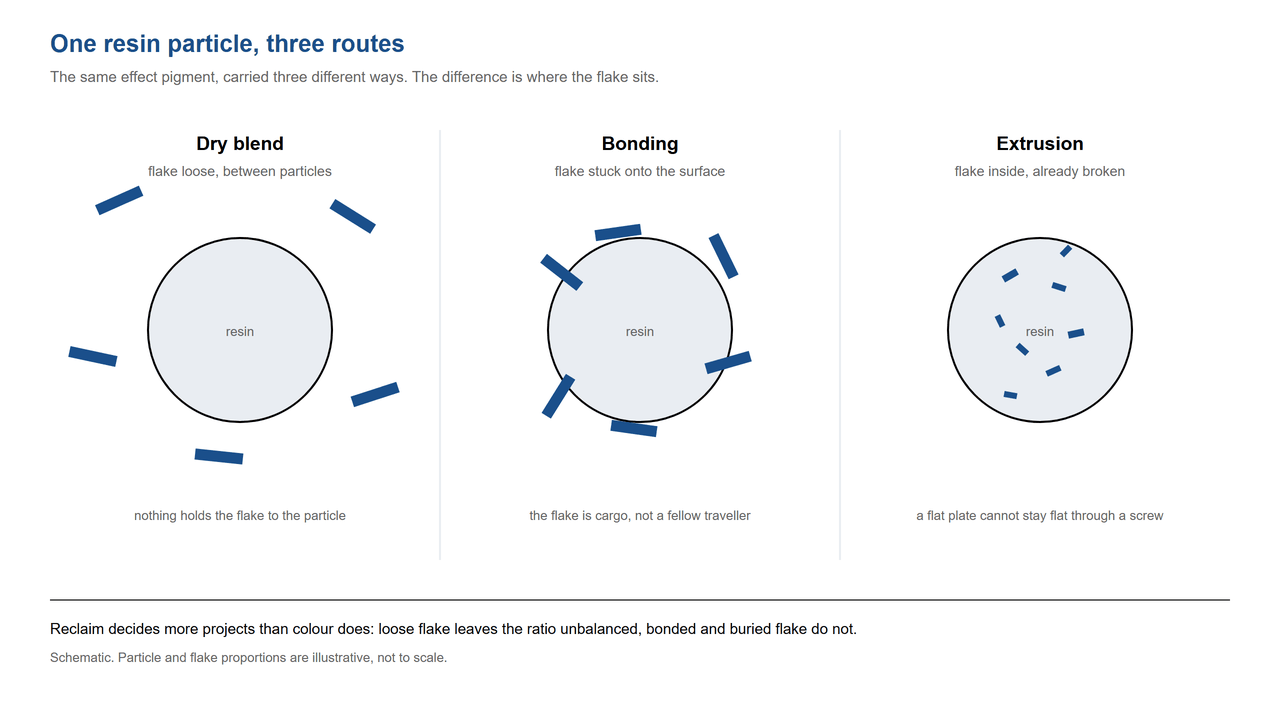
Одна частица смолы, три пути. Слева: чешуйка находится между частицами и может отделиться. В центре: чешуйка прилипла к поверхности и перемещается вместе с ней. Справа: чешуйка находится внутри и уже была разрушена, чтобы туда попасть.
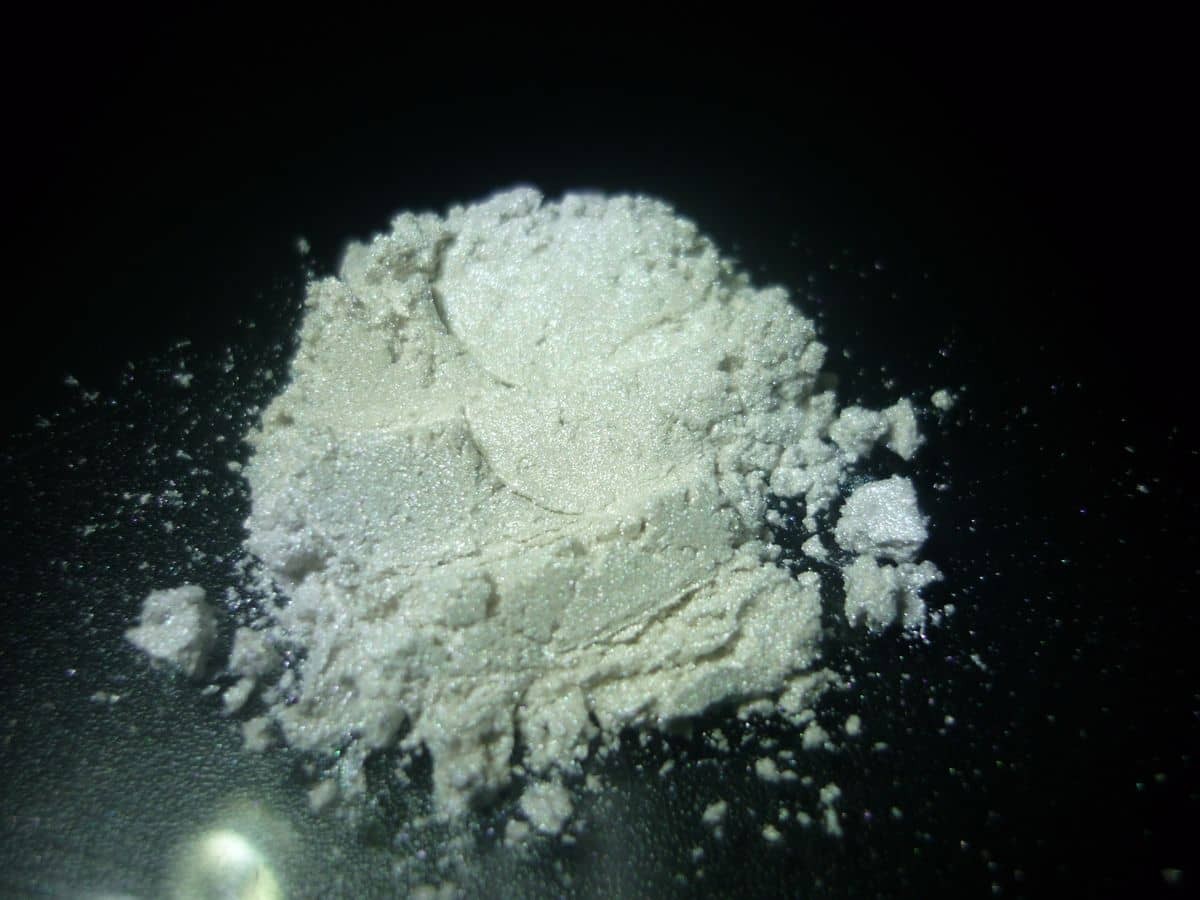
Мелкодисперсный перламутровый порошок. При порошковой покраске пластинка должна выдержать экструзию и при этом оставаться ровной в отвержденной пленке.
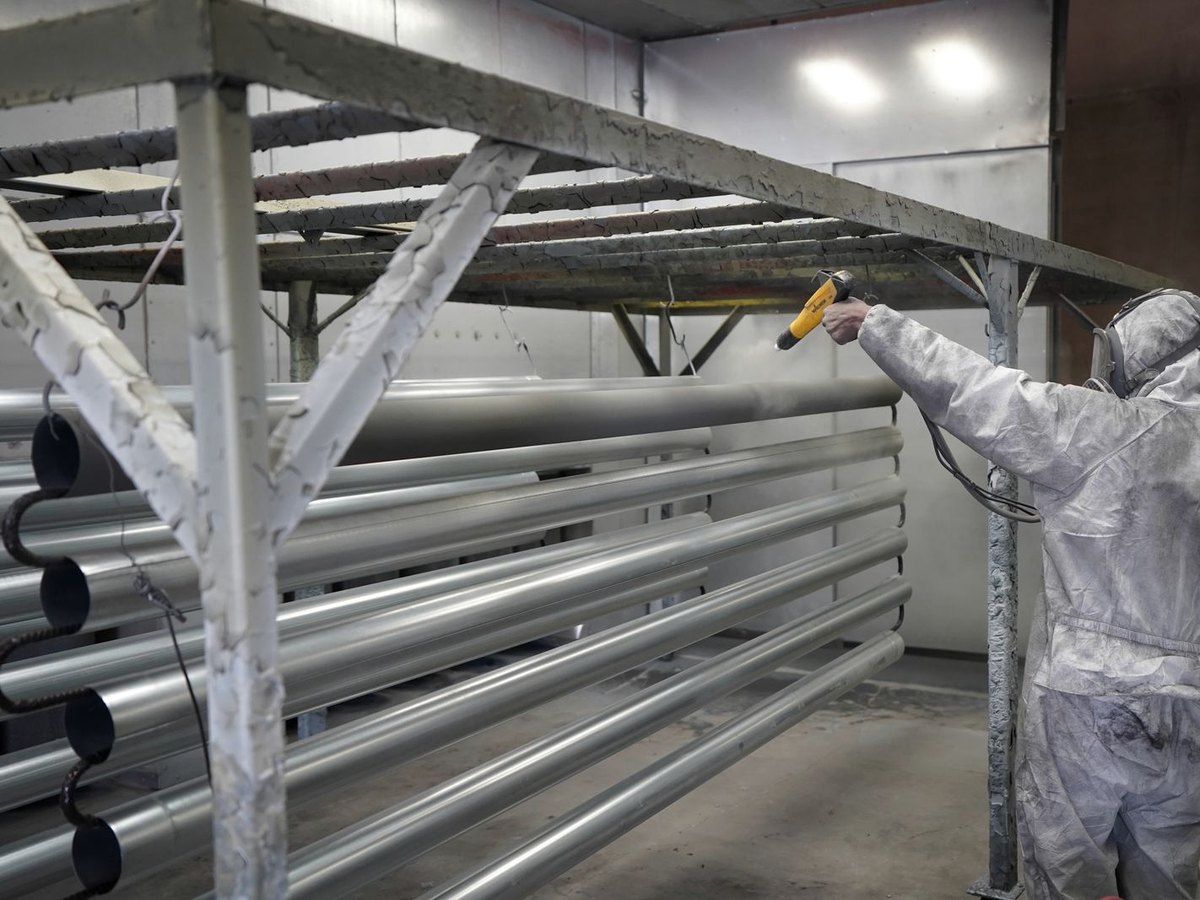
Это камера порошковой покраски, а не линия мокрой покраски. Краскопульт заряжает порошок, а деталь заземлена, поэтому пленка наносится на металл, а не на подставку.
Алюминиевые стойки с порошковым покрытием на застекленном фасаде. Цвет сохраняется в пленке, и пленка должна выдержать воздействие солнечных лучей в течение многих лет.
Сухое смешивание разделяет компоненты, а остатки видны там, где они образуются.
Механизм является электрическим, а не механическим. Пигменты на основе слюды сравнительно инертны и не принимают заряд так, как частицы смолы. В электростатическом поле две популяции реагируют по-разному и расходятся, прежде чем достигнут детали. В отраслевых отчетах это описывается как чрезмерное разделение, вызванное контрастом электрических свойств между базовым порошком и хлопьями [1].
Расслоение можно увидеть на плоских панелях, где оно проявляется в виде пятен, и можно увидеть его в пистолете, где сухой смешанный материал накапливается на оборудовании и в конечном итоге выплевывает комок на поверхность [1]. Загрязнение металлом усугубляет ситуацию: при содержании алюминия более 5% поведение при нанесении может ухудшиться, а свободный металлический пигмент может покрыть порошковый шланг от пистолета обратно к Вентури, после чего порошок перестает вообще заряжаться [1].
Дорогостоящим симптомом является повторное распыление. Поскольку два материала разделяются во время распыления, порошок, который не попадает на деталь, больше не имеет того же соотношения пигмента к смоле, что и порошок, который был нанесен. В результате повторное распыление имеет другое соотношение, что означает другой цвет и другой внешний вид, а значит, оно практически непригодно для повторного нанесения [1]. Главное экономическое преимущество порошковой окраски — повторное распыление — незаметно перестает быть актуальным.
Показатели эффективности переноса позволяют оценить стоимость. При оптимизации заземления, отсадки и плотности линий более 70% свежего порошка обычно прилипает к подложке. Если слишком сильно увеличить соотношение переработанного порошка к свежему, этот показатель снизится, поскольку избыточное распыление содержит большую долю мелких частиц с различным поведением при зарядке, и видимые последствия следуют по цепочке: меньшее проникновение в углубления, худший поток, толщина пленки ниже минимального значения [2]. Рекомендации производителя порошка также советуют просеивать собранное избыточное распыление через отверстие размером около 150 мкм, прежде чем оно вернется в подложку [2].
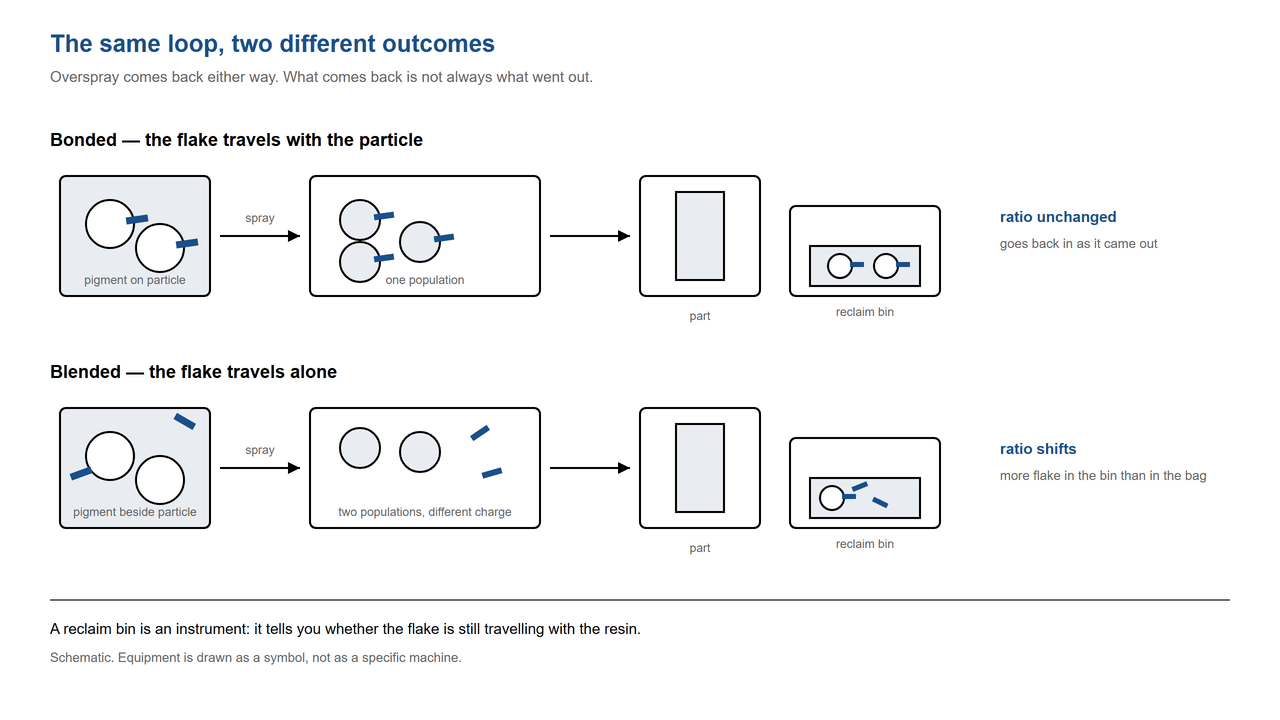
Тот же цикл, два результата. Когда хлопья перемещаются вместе с частицами, объем переработанного материала возвращается в том же соотношении, в котором он был изначально. Когда же они перемещаются свободно, в контейнере постепенно накапливаются хлопья, и цвет меняется.
Существует причина, по которой этот метод все еще существует, и стоит прямо заявить: сухое смешивание — это недорогой способ получения металлического или перламутрового порошка. Он остается в использовании для линий с малым объемом производства, которые не требуют повторного использования, для составов с очень низким содержанием добавок и для деталей, где цвет и внешний вид не имеют решающего значения [1]. Если ваша линия требует повторного использования, а ваш клиент проверяет цвет, то именно это сочетание не подходит.
Выбор сорта кристаллов влияет на все это. Более крупные кристаллы дают больше блеска и легче проходят через систему дозирования, но при этом они выглядят пятнистыми при неравномерной ориентации; более мелкие кристаллы распределяются более равномерно и создают более мягкий, спокойный эффект. Если вы все еще выбираете между сортами, то действует тот же принцип, что и при выборе других. Выбор размера частиц для эффектных пигментов В случае жидких систем здесь применима та же практика, но с одним дополнением: в порошке крупные хлопья также являются той фракцией, которую циклон, скорее всего, извлечет из вашего регенерированного материала [2].
Связывание обеспечивает прикрепление хлопьев к частицам.
Связывание устраняет разделение, лишая возможности его разделения. Порошковая основа и пигмент смешиваются, затем нагреваются до температуры, достаточной для размягчения поверхности частиц смолы, чтобы пигмент связался с ними [3]. Хлопья больше не являются независимыми путешественниками в поле; это груз на частице, которая уже знает, как заряжаться.
Преимущества внешнего вида выходят за рамки простого извлечения. Как только чешуйка оказывается на поверхности частицы и пленке выравнивается, пластинки оседают почти параллельно поверхности покрытия, что является ориентацией, обеспечивающей наиболее чистый эффект [4]. Это та же физика, которая управляет жидкими системами: нарушение ориентации пластинок приводит к изменению измеряемого цвета, а не только его впечатления [5]. Именно поэтому стоит понимать само взаимодействие, прежде чем спорить о загрузке — интерференция тонких пленок Четкое считывание происходит только тогда, когда пластины лежат ровно и повернуты в одну сторону.
Затраты реальны и редко упоминаются в одном контексте с преимуществами. Связывание хорошо подходит для коронного разряда, но плохо подходит для трибоэлектрохимии, и этот процесс дороже, чем перемешивание пигмента в порошок [3]. Это также меняет то, как выглядит переработка: в категориях состава, публикуемых производителем порошков, связанные и кинетические продукты несут низкий или умеренный риск контроля качества при переработке, в то время как смешанные продукты несут высокий риск и рекомендуются для переработки только с осторожностью [2].
Одно утверждение заслуживает того, чтобы его опровергли. Покрытая алюминиевая крошка не является связанной крошкой. Алюминий, поставляемый для сухого смешивания, обычно имеет неорганическое или органическое покрытие по соображениям безопасности, и это покрытие оказывает лишь незначительное влияние на электрические характеристики при использовании пигмента в виде сухой смеси. Оно защищает производство и обработку чистого алюминия, что выгодно производителю порошка, а не тому, кто его распыляет [1]. Если поставщик предлагает вам покрытую крошку в качестве замены для связывания, то покрытие не выполняет ту работу, которую вам обещали.
Экструзия защищает внешний вид, разрушая эффект.
Экструзия решает проблему расслоения в корне, поскольку пигмент, входящий в состав смолы, находится внутри частицы и не может отделиться от нее. Ничего не расслаивается, ничего не накапливается в пистолете, и регенерированная смола ведет себя нормально. Именно поэтому экструзия является методом по умолчанию для однотонных красок, и именно поэтому разработчики рецептур постоянно пытаются адаптировать его для создания эффектов.
В результате получается счет. Слоистая структура металлического или перламутрового пигмента разрушается в процессе экструзии или шлифовки, используемых для изготовления порошковых покрытий, и в результате получается меньший блеск [3]. Хлопья работают, потому что это плоский оптический элемент с параллельными сторонами; если их сломать, то этого элемента больше нет, остается цветная частица. Переход отрасли к сухому смешиванию и склеиванию стал ответом именно на это [3].
Загрузка – это вторая половина истории, и она объясняет пробел, который расстраивает каждого разработчика рецептур, когда-либо работавшего в масштабах производства. В условиях однократного применения или лабораторных условиях можно использовать концентрации пигмента до примерно 10% и более. В промышленных масштабах концентрация ограничена примерно 3%, и выше этого уровня начинаются документированные проблемы: засорение распылителя и образование отложений на наконечнике, пятнистые панели и расслоение цвета [3]. Тестовая формула с концентрацией 8% – это не формула, а демонстрация.
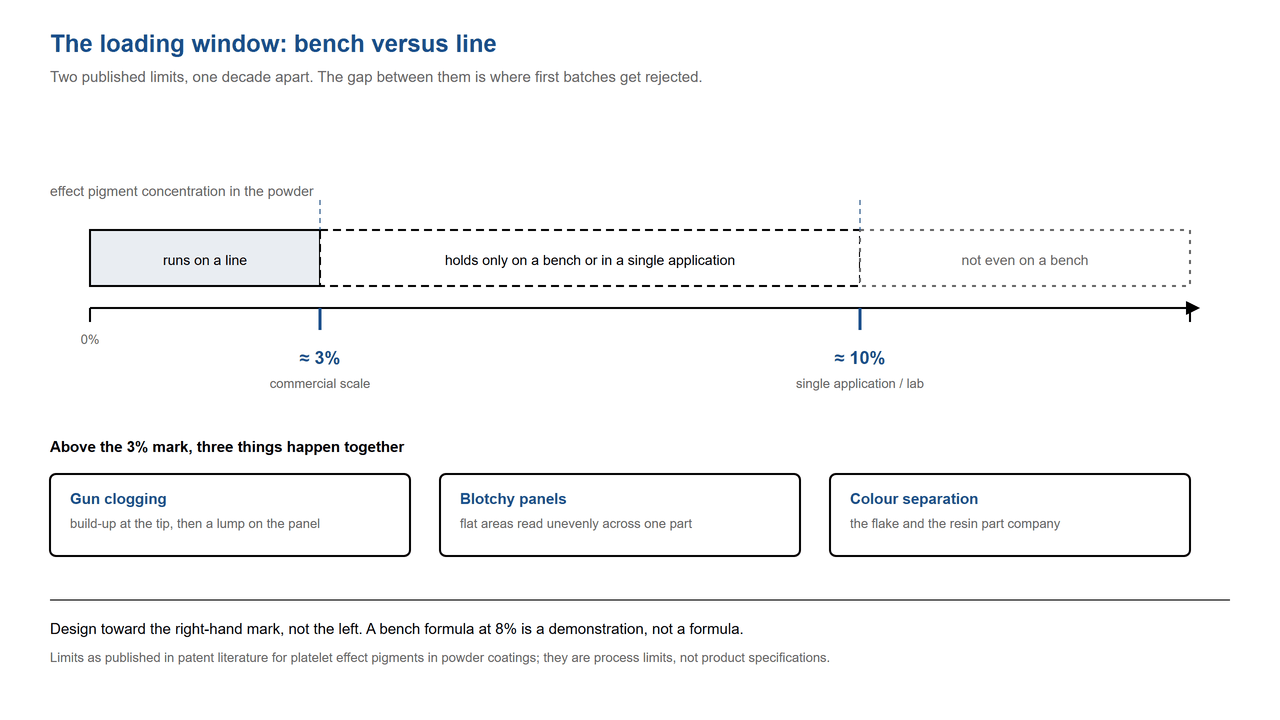
Одна ось, две метки. Примерно на уровне 10% результаты лабораторных испытаний перестают разочаровывать. Примерно на уровне 3% производственная линия перестает засоряться. Расстояние между ними — наиболее распространенная причина брака первой партии.
Что следует указать в запросе предложений (RFQ)
Всё вышесказанное сводится к одному предложению, которое можно вставить в запрос. Напишите его и отправьте вместе с целевым цветом: Укажите способ нанесения покрытия — сухая смесь, склеивание или экструзия — и сообщите, осуществляется ли утилизация излишков краски. Эти два факта определяют, какой сорт вообще подходит, и ни один из них не является свойством пигмента. Это свойства вашей линейки.
Затем двигайтесь в одном направлении. Начните с вопроса о повторном использовании материала, поскольку это единственный вопрос, по которому нельзя идти на компромисс в дальнейшем: если линия использует повторно материал и цвет имеет значение, сухое смешивание исключено, и спор сводится к выбору между склеиванием и менее эффективным сортом экструзионной смеси. Далее установите верхний предел загрузки, исходя из вашего реального процесса, а не из параметров стенда — указанная выше цифра в 3% является документированным коммерческим пределом, а не целевым показателем для проектирования. Только после этого выберите диапазон размеров частиц и выберите его, исходя из эффекта, который вам необходимо увидеть на расстоянии, с которого фактически рассматривается деталь.
Нам следует четко понимать, что именно мы поставляем в рамках этой цепочки. Мы производим пигменты для создания эффектов, которые используются в трех направлениях: перламутровые пигменты на натуральной слюде, на синтетической слюде и на боросиликатном стекле, а также металлизированные и алюминиевые пигменты. Мы не продаем готовый порошок, поэтому не будем описывать процесс склеивания так, как если бы он был нашим собственным. Мы можем лишь сказать вам, какой из наших пигментов подходит для вашего направления и какой диапазон размеров частиц подходит для вашей пленки.
Последняя часть важнее, чем кажется. Наши марки стали выпускаются в диапазонах менее 15 мкм, 5–25 мкм, 10–60 мкм и 10–100 мкм, и именно этот диапазон чаще всего является причиной отказа в приемке даже при правильном подборе цвета. Для полного представления о том, как выглядит каждая серия, см. Цветовые карты перламутровых пигментов Покажите образцы разных оттенков, сравнивая их между собой, а не по одному. перламутровые пигменты для покрытий На этой странице перечислены серии работ, которые мы храним.
В заключение хотим отметить одно ограничение, поскольку было бы нечестно его упустить. Мы не используем линию порошковой окраски. Все цифры в этой статье взяты из опубликованной отраслевой и патентной литературы, а не из наших собственных испытаний, и мы не будем сообщать вам показатели эффективности переноса, окна отверждения или химической стойкости для процесса, который мы не проводили. Запросите у нас информацию о пигменте, ленте и документации; проведите испытание линии там, где она находится. Сертифицировано по ISO 9001; другая документация предоставляется по запросу.
Ссылки
[1] «Современные металлические цвета». Журнал PCIhttps://www.pcimag.com/articles/94305-modern-metallics
[2] «Переработка (восстановление) излишков порошковой краски — технические рекомендации». DGL International Powder Coatings, 2021. https://dglpowders.com/wp-content/uploads/2021/05/DGL-Recycling-Powder-Coat-Overspray-Tech-Advice.pdf
[3] «Улучшенный состав и метод порошковой окраски». EP 1 339 806 B1, Европейское патентное ведомство. https://data.epo.org/publication-server/rest/v1.2/publication-dates/20051019/patents/EP1339806NWB1/document.pdf
[4] Долл, Дж.; Вентурини, М.; Рорер, А. «Алюминиевые покрытия». CoatingsTechИюль 2019 г., стр. 34.
[5] Кеттлер, У. Х.; Рихтер, Г. «Исследование топологии пигментов, обладающих эффектом пластинок, в автомобильных поверхностных покрытиях». Прогресс в области органических покрытий, 1997, 31(4), 297–306. DOI: 10.1016/S0300-9440(97)00087-8
 Русский
 English
 Français
 Deutsch
 Español
 Português